

Подойдет ли УЦИ к любому станку?
Подойдет, если вдоль хода есть место для крепления шкалы и головки датчика. Датчик работает независимо от ходового винта. Для подбора пришлите модель станка и ход по каждой оси.


Оставьте свой телефон, наши менеджеры свяжутся с Вами и проконсультируют по всем вопросам
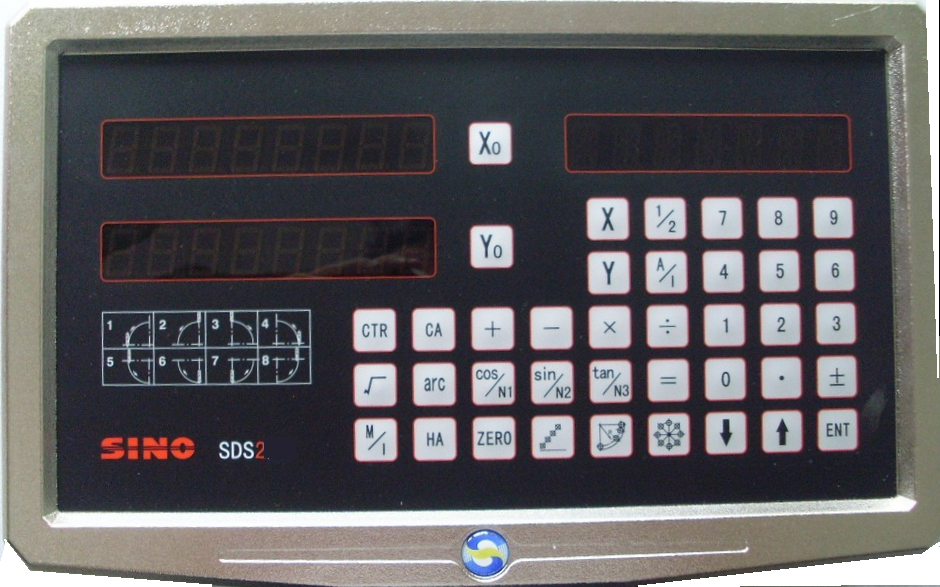
Устройство цифровой индикации (УЦИ, в зарубежных каталогах DRO, Digital Read Out) показывает на экране текущие координаты инструмента или стола станка. Оператор видит перемещение узла в миллиметрах и ведет обработку по цифрам, без счета делений лимба. УЦИ добавляет универсальному станку без ЧПУ измерительный прибор с цифровым отсчетом: токарному, фрезерному или расточному.
Суть проста: система УЦИ состоит из монитора и линейных датчиков (энкодеров), по одному на каждую ось. Шкала крепится на неподвижной части станка, считывающая головка идет вместе с кареткой или суппортом. Пока узел перемещается, датчик отправляет на монитор импульсный сигнал. Монитор служит для обработки электрических сигналов: встроенный контроллер считает импульсы, переводит их в двоичный код и выводит на дисплей реальное перемещение узла. Оператор видит его в режиме реального времени.
Датчик измеряет линейное перемещение самого узла, поэтому износ ходового винта и его люфт на показания не влияют. Погрешность определяют разрешение и класс точности датчика. Стрелочные индикаторы и лимбы дают аналоговый отсчет по шкале, УЦИ заменяет его цифровым значением.
Основное назначение состоит в точном позиционировании и контроле механических перемещений: оператор станка выводит инструмент в заданную координату и повторяет ее на каждой следующей детали. Это ускоряет разметку, сверление по координатам, расточку и чистовое точение. Для обработки деталей в серии это дает повторяемость размеров, а оператору проще отслеживать перемещения инструмента на экране.
На токарном станке оператор по цифрам выводит резец в размер относительно оси вращения шпинделя, на фрезерном ориентируется по положению стола и вертикальной подачи. Для точного контроля размера он сверяет значение на экране с чертежом, не прерывая обработку на промер.
Устройства различаются по числу координат и по типу датчика. Мониторы подходят для токарных, фрезерных, расточных станков и других видов универсального оборудования.
| Каналов | Станки | Модели мониторов |
|---|---|---|
| 2 | токарные станки; фрезерные, где нужны две оси | SINO SDS2-2L, SDS2-2MS |
| 3 | фрезерные станки, расточные станки, сверлильно-фрезерные станки | TOP20-3M, DROII-3M, SDS6-3V, CDD |
Линейка читает шкалу на стекле: свет проходит через нанесенные штрихи, а фотоэлемент в оптоэлектронных преобразователях головки превращает их в электрический сигнал. Шаг оптического датчика измеряется единицами микрон, поэтому он дает высокую точность и подходит для чистовой обработки, где нужны точные измерения.
Стеклянная шкала требует чистой рабочей зоны. Магнитный датчик надежно работает при стружке и охлаждающей жидкости, поэтому его выбирают для цехов с тяжелым режимом работы, например для производственного участка с интенсивной обработкой. Датчик подбирают под длину хода, а монитор под количество каналов и интерфейс подключения.
Устройство цифровой индикации работает в двух режимах. В абсолютном режиме координаты отсчитываются от нулевой точки детали, в относительном (инкрементальном) от любой выбранной позиции, например от края паза. Переключение между режимами выполняют с панели монитора, а нулевую точку можно сбросить перед каждой операцией.
Токарные мониторы дополнительно показывают размер в диаметре: оператор вводит значение с чертежа и не пересчитывает радиус вручную. Отображение значений переключается между миллиметрами и дюймами. Управляют монитором клавиатурой на передней панели, а набор функций и перечень встроенных функций у каждой модели свой, его смотрят в карточке товара. Устройство не меняет механику станка и работает только с цифрами положения.
УЦИ работает как индикатор положения и не входит в контур системы управления станка. Монитор не выдает управляющие сигналы на приводы: подачей по-прежнему управляет оператор, а на цифры он опирается при выводе узла в размер. Монитор способен обрабатывать данные от датчиков и отображать их сразу по всем осям.
Устройство подбирают по четырем параметрам.
Для подбора монитора под ваш станок пришлите его модель и ход по каждой оси по контактным данным на сайте. Мониторы и линейки относятся к комплектующим для станка, поэтому линейки подбирают отдельно под длину хода каждой оси.
Устройство ставят на старый станок без капитального ремонта, и оператор получает цифровой отсчет перемещений. Шкалу закрепляют на станине или столе параллельно направляющим, головку датчика на подвижной каретке, затем настраивают разрешение и обнуляют координаты. Дальше оператор работает по экрану: переходит между координатами, возвращается в нулевую точку и повторяет размеры от детали к детали. На токарной установке датчик выносят из зоны стружки и оставляют свободный проход для инструмента у шпинделя.
Для тех же станков подбирают и оснастку: резцы, фрезы, патроны и прижимы.
Цена каждого монитора указана в карточке товара. Заказ оформляют в интернет-магазине или по контактным данным на сайте, счет выставляется с НДС, юридическим лицам доступна постоплата после согласования лимита. Заказ можно получить в пункте выдачи Jet Logistic в одном из 20 городов Казахстана. Стоимость доставки считается индивидуально.
Модели со склада отгружаются до 3 дней, поставка под заказ занимает от месяца. Срок гарантии на выбранную модель подтверждают при оформлении счета: на оборудование он составляет от 12 месяцев.
Подойдет, если вдоль хода есть место для крепления шкалы и головки датчика. Датчик работает независимо от ходового винта. Для подбора пришлите модель станка и ход по каждой оси.
Она читает шкалу на стекле и дает мелкий шаг, но требует чистой рабочей зоны. Магнитная читает магнитную ленту, ее не останавливает охлаждающая жидкость и мелкая стружка, шаг при этом крупнее.
DB9 обозначает девятиконтактный разъем. Он указан в названии каждой модели, потому что от него зависит, какой кабель датчика подключается к монитору.
Для полноценной обработки берут три оси: две оси стола и вертикальную подачу. Двух хватает там, где нужно считывать только ход стола, например при сверлении по координатам.
Да, при первом включении задают разрешение под шаг датчика, направление счета и обнуляют координаты. После этого монитор готов к работе.